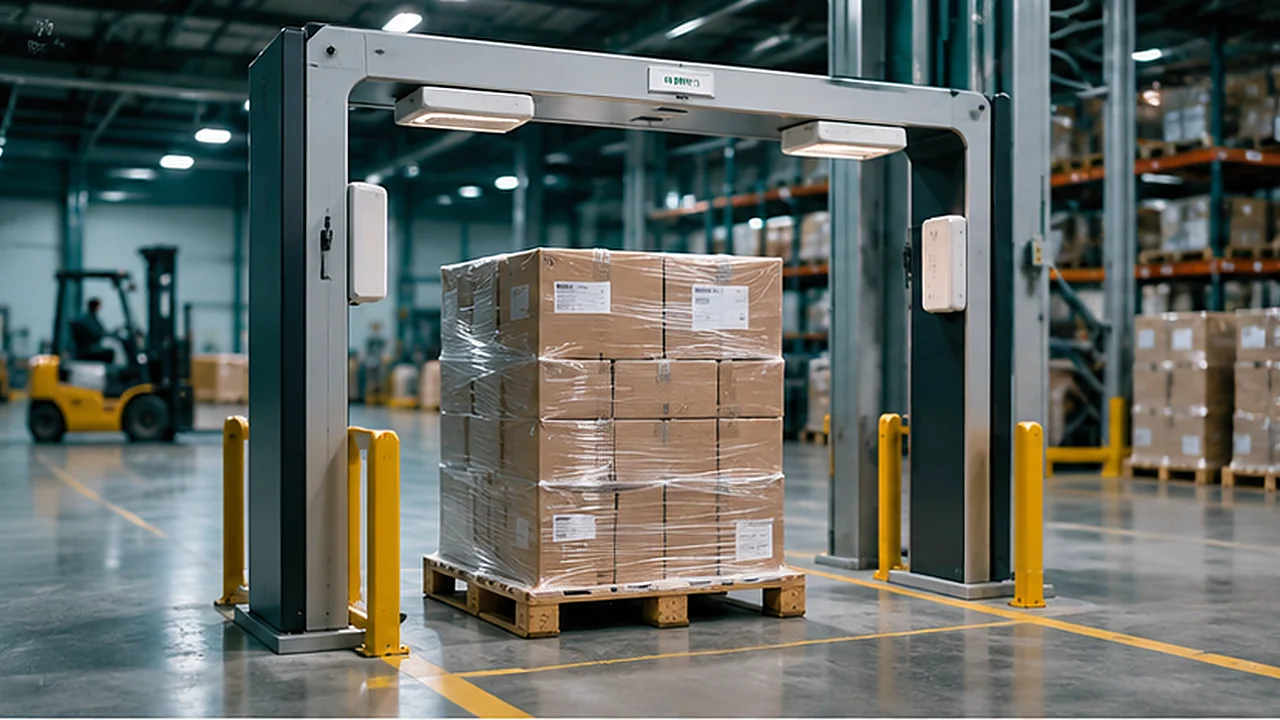
Gebze OSB bölgesinde karekod, DataMatrix ve RFID çözümlerinin kullanımı, yüksek hacimli çok aşamalı üretim ve fabrika tedarik zinciri gibi gerçek iş akışlarının doğru tanımlanmasıyla anlam kazanır. Hattın kritik istasyonlarından geçen parçalara tekil işlem geçmişi ekleme sırasında oluşan kimliklendirme ve kayıt ihtiyacı tek başına cihaz seçimiyle çözülmez. Ürün, palet veya ekipman kimliğinin ne zaman okutulduğu; ilgili hareketin ERP, WMS ya da kullanılan diğer yazılımlara hangi veriyle aktarıldığı önemlidir. Çalışma ortamı, operatörün eylemi, hata yönetimi ve sonradan raporlanacak bilgi birlikte planlandığında işletme daha tutarlı bir izlenebilirlik düzeni kurabilir.
Saha hareketinin başladığı nokta
Gebze OSB çevresindeki endüstriyel seri üreticiler ve kurumsal tedarik ekipleri için teknoloji seçiminin en iyi başlangıcı çalışan bir işlem akışını takip etmektir. Hattın kritik istasyonlarından geçen parçalara tekil işlem geçmişi ekleme bir gözlem gününde adım adım kaydedilirse görünmeyen elle yazılan belgeler, telefon teyitleri ve sonradan girilen stok kayıtları ortaya çıkar. Bu işlemlerin hangisinde otomatik, hangisinde kullanıcı onaylı veri toplama gerektiği ayrıştırılır. Yüksek hacimli çok aşamalı üretim ve fabrika tedarik zinciri gibi farklı hacimlerde işleyen süreçlerde tüm noktalara aynı donanımı yerleştirmek doğru olmayabilir. Amaç gereksiz cihaz sayısı oluşturmak değil, ürün hareketinin kayıttan düşmesini engellemektir.
Seri, lot ve taşıma birimi ayrımı
Iş emri ile seri numarası ve ölçüm sonucunun eşleştirilmesi Gebze OSB uygulamasının temel veri yapısını belirler. Her hareketin yalnız ürün adına göre saklanması, benzer ürünler veya farklı partiler arasında karışıklığa yol açabilir. Hat içi datamatrix ve uhf taşıma birimi kimlikleri kullanıldığında hangi verinin kod üzerinde, hangi verinin iş yazılımında bulunacağı ayrıca planlanır. Özellikle otomatik konveyörler, robotlu istasyonlar ve fabrika çıkış kapıları durumunda tekil seri ile lot numarasını birbirine karıştırmamak gerekir. Kodun veya RFID etiketinin tekrar basılması durumunda eski ve yeni kimlik arasındaki ilişki saklanmalıdır. Bir ürün ambalaj değiştirdiğinde ürün kimliği ile koli kimliği her zaman aynı değildir; takip sistemi bu farkı göstermelidir.
Karekod, DataMatrix ve RFID kararı
Gebze OSB sahasında yüksek hızda fotoelektrik tetikleme ve çoklu etiket geçişi gibi etkenler bulunduğu için okuyucu seçimi yalnız katalogdaki mesafe değerlerine dayanamaz. Karekod ve DataMatrix çözümleri kontrollü tekil okutma noktalarında güçlü bir seçenek olabilir; operatör kodu görerek doğru ürünü onaylar. Çoklu kutu veya paletin aynı anda algılanması istendiğinde RFID değerlendirilebilir. Ancak metal veya sıvı etkisi, etiket yönü ve yakındaki başka ürünlerin istenmeden okunması test edilmelidir. Hattın kritik istasyonlarından geçen parçalara tekil işlem geçmişi ekleme sırasında hangi adımda otomatik, hangi adımda manuel doğrulamanın uygun olduğu örnek ürünlerle belirlenmelidir. Karma sistem kullanılıyorsa aynı iş kaydının iki kez oluşmasını engelleyen kurallar gerekir.
Sabit kamera, mobil terminal ve kapı
Otomatik üretim istasyonu, kalite kapısı ve wms kayıtları için doğru okutma noktası seçilmediğinde en iyi okuyucu bile eksik iş kaydı yaratabilir. Bir parçanın istasyona yaklaştığı anla işlemin tamamlandığı an aynı değildir. Benzer şekilde forkliftin kapıdan geçmesi, sevkiyatın ticari olarak onaylandığını tek başına kanıtlamaz. Gebze OSB bölgesinde yüksek hacimli çok aşamalı üretim ve fabrika tedarik zinciri yürütülürken fiziksel sensör, kullanıcı komutu ve yazılım iş kuralı birlikte tasarlanabilir. Sabit kamera, mobil terminal veya RFID portalı birbirinin birebir alternatifi değildir; farklı olayları yakalamak için seçilirler. Okutma başarılı olduğunda cihaz ve iş yazılımı ekranının aynı durumu göstermesi kabul testi sırasında doğrulanmalıdır.
Hareket kaydının yazılım tarafı
Endüstriyel seri üreticiler ve kurumsal tedarik ekipleri mevcut ERP, WMS veya üretim yazılımlarını kullanıyorsa yeni takip çözümü ayrı bir veri adası oluşturmamalıdır. Iş emri ile seri numarası ve ölçüm sonucunun eşleştirilmesi olayının doğru ürün kartına, depo koduna ve gerektiğinde iş emrine bağlanması gerekir. Farklı uygulamalarda kullanılan birim, ürün kodu veya lokasyon adları aynı değilse eşleştirme tablosu hazırlanır. Otomatik konveyörler, robotlu istasyonlar ve fabrika çıkış kapıları türü operasyon farkları veri tarafında da görülebilir. Ağ bağlantısı koptuğunda kayıtların kaybolmaması, aynı işlemin yeniden gönderildiğinde ikinci stok hareketi yaratmaması ve hataların operatöre görünür olması pilotta sınanmalıdır. Raporun doğruluğu okutma sayısından önce veri tutarlılığına bağlıdır.
Etiketin yüzeyi ve dayanımı
Yüksek hızda fotoelektrik tetikleme ve çoklu etiket geçişi takip projesinde kullanılan etiket ve okuyucunun günlük karşılaşacağı gerçek koşulları tanımlar. Kalıcı ekipman kimliğiyle tek kullanımlık koli etiketinin malzeme beklentisi farklıdır. Hat içi datamatrix ve uhf taşıma birimi kimlikleri ürün üzerine doğrudan basılacaksa yüzey kontrastı, yapışkan, aşınma, nem ve temizleme etkisi değerlendirilmelidir. RFID etiket uygulanacaksa ürünün metal veya sıvı içeriği performansını değiştirebilir. Örnek baskılar aynı tesis koşullarında ve mümkünse bakım sonrasında yeniden okutulmalıdır. Ürün hareket ederken oluşan titreşim veya açı farkı da testten çıkarılmamalıdır; masa üzerindeki örnek okuma sahadaki işlemin yerini tutmaz.
Hatalı eşleşmelerin engellenmesi
Otomatik konveyörler, robotlu istasyonlar ve fabrika çıkış kapıları Gebze OSB uygulamasında özellikle takip edilmesi gereken hata türlerinden biridir. Yanlış kod okutulduğunda yalnız bir uyarı göstermek yetmeyebilir; iş kaydının oluşup oluşmadığı, cihazın nasıl yeniden deneneceği ve yöneticinin hangi durumda düzeltme yapacağı belirlenmelidir. Eksik kabul, kısmi sevk, etiketin kopması veya stok sayımında fark çıkması için ayrı olaylar oluşturulabilir. Geçmiş işlemi tamamen silmek yerine gerekçesiyle ters kayıt üretmek denetimi kolaylaştırır. Otomatik üretim istasyonu, kalite kapısı ve wms kayıtları sırasında aynı ürün iki farklı operatörce işlendiğinde sistemin tekrarları nasıl ayıracağı da sınanmalıdır. Kullanıcı yetkileri bu düzeltme kurallarıyla uyumlu olmalıdır.
Kayıtların karar alma değeri
Gebze OSB için ürün hareketleri kaydedilirken yönetimin cevap aradığı sorular önceden seçilmelidir. Hattın kritik istasyonlarından geçen parçalara tekil işlem geçmişi ekleme sonrasında hangi partinin hangi istasyonda beklediği, hangi ürünün yanlış lokasyonda bulunduğu veya hangi sevkiyatın eksik kaldığı açıklanabilmelidir. Verinin yalnız ham okutma adediyle sunulması karar vermeyi zorlaştırır. Endüstriyel seri üreticiler ve kurumsal tedarik ekipleri için farklı rapor ekranları gerekebilir; üretim sorumlusu iş emri akışını, depo yöneticisi raf ve sayım farkını, satış ekibi ise siparişin hazırlanma durumunu görmek isteyebilir. Gerekli ayrıntı seviyesi belirlenirken raporun hızlı açılması ve kayıtların güvenilirliği de korunmalıdır.
Gerçek ürünlerle kabul çalışması
Gebze OSB bölgesindeki yüksek hacimli çok aşamalı üretim ve fabrika tedarik zinciri için örnek uygulama bir kaç cihazı göstermekten fazlasını hedeflemelidir. Hattın kritik istasyonlarından geçen parçalara tekil işlem geçmişi ekleme sırasında farklı ürün, farklı operatör, yanlış kod ve ağ kesintisi gibi durumlar denenir. Bir test gününde yalnız başarılı örneklerin seçilmesi sonraki kurulumda sorun yaratabilir. Yüksek hızda fotoelektrik tetikleme ve çoklu etiket geçişi koşullarının temsil edildiği numuneler ve birden fazla vardiya dikkate alınmalıdır. Doğru okuma oranı, yanlış ürünü kabul etmeme, iş kaydının ERP/WMS tarafına ulaşması ve kullanıcının işlemi tamamlaması birlikte ölçülür. Pilot sonunda hangi bileşenin neden gerekli olduğu ve tahmini saha kapsamı belgelenebilir.
Cihazların çalışır kalması
Otomatik üretim istasyonu, kalite kapısı ve wms kayıtları gibi günlük işlemler bir okuyucu arızası yüzünden tamamen durmamalıdır. Bu nedenle enerji, ağ, cihaz montajı ve bakım erişimi kurulum sırasında düşünülmelidir. Yüksek hızda fotoelektrik tetikleme ve çoklu etiket geçişi cihaz muhafazası ve kablo koruması açısından incelenir. Mobil terminallerin batarya ve güncelleme yöntemi, sabit okuyucuların ise temizleme ve mekanik sağlamlık kontrolleri tanımlanabilir. Yazılımın kesintide yerel kayıt tutup tutmayacağı, manuel yedek formun nasıl kullanılacağı ve sonradan veri eşitlemesinin nasıl yapılacağı önceden kararlaştırılmalıdır. Sistem kurulduktan sonra işletmede sorumlunun kim olacağı açıkça belirlenmelidir.
Teklif görüşmesine hazırlanırken
Gebze OSB için karekod veya RFID projesi değerlendirilirken endüstriyel seri üreticiler ve kurumsal tedarik ekipleri ürün örnekleriyle birlikte günlük işlem hacmini, kullanılacak alanların fotoğraflarını ve mevcut yazılım bilgisini paylaşabilir. Iş emri ile seri numarası ve ölçüm sonucunun eşleştirilmesi ihtiyacının hangi aşamada doğduğu gösterildiğinde uygun etiket, okuyucu ve yazılım bağlantısı daha doğru seçilir. Yüksek hızda fotoelektrik tetikleme ve çoklu etiket geçişi gibi sınırlamalar teklif aşamasında saklanmamalıdır; kurulum ve bakım maliyetini bunlar etkileyebilir. İşletme, otomatik üretim istasyonu, kalite kapısı ve WMS kayıtları akışını kısa bir örnekle anlatırsa pilot için ölçülebilir kabul kriterleri hazırlanabilir. Amaç tek teknolojiye bağımlı kalmak değil, fiziksel hareketi güvenilir kayda dönüştüren uygulanabilir çözüme ulaşmaktır.
İşletme açısından toplam sahip olma
Gebze OSB ölçeğinde küçük pilot başarıyla tamamlandığında bütün alanlara aynı okuyucuyu kopyalamak doğru olmayabilir. Yüksek hacimli çok aşamalı üretim ve fabrika tedarik zinciri farklı noktalarda farklı veri hacmi ve ortam gereksinimi yaratır. Donanım sayısı, etiket tüketimi, montaj, kablo altyapısı, eğitim, yazılım desteği ve bakım kalemleri ayrı ayrı değerlendirilir. Örneğin otomatik konveyörler, robotlu istasyonlar ve fabrika çıkış kapıları problemi çözülmeden cihaz sayısını artırmak beklenen faydayı getirmez. Yaygınlaştırmada ilk istasyonun deneyimiyle sonraki uygulama noktalarının ihtiyaçları karşılaştırılır. Bütçe oluştururken yalnız satın alma tutarı değil operasyonun devam etmesi için gereken toplam kaynak dikkate alınmalıdır.