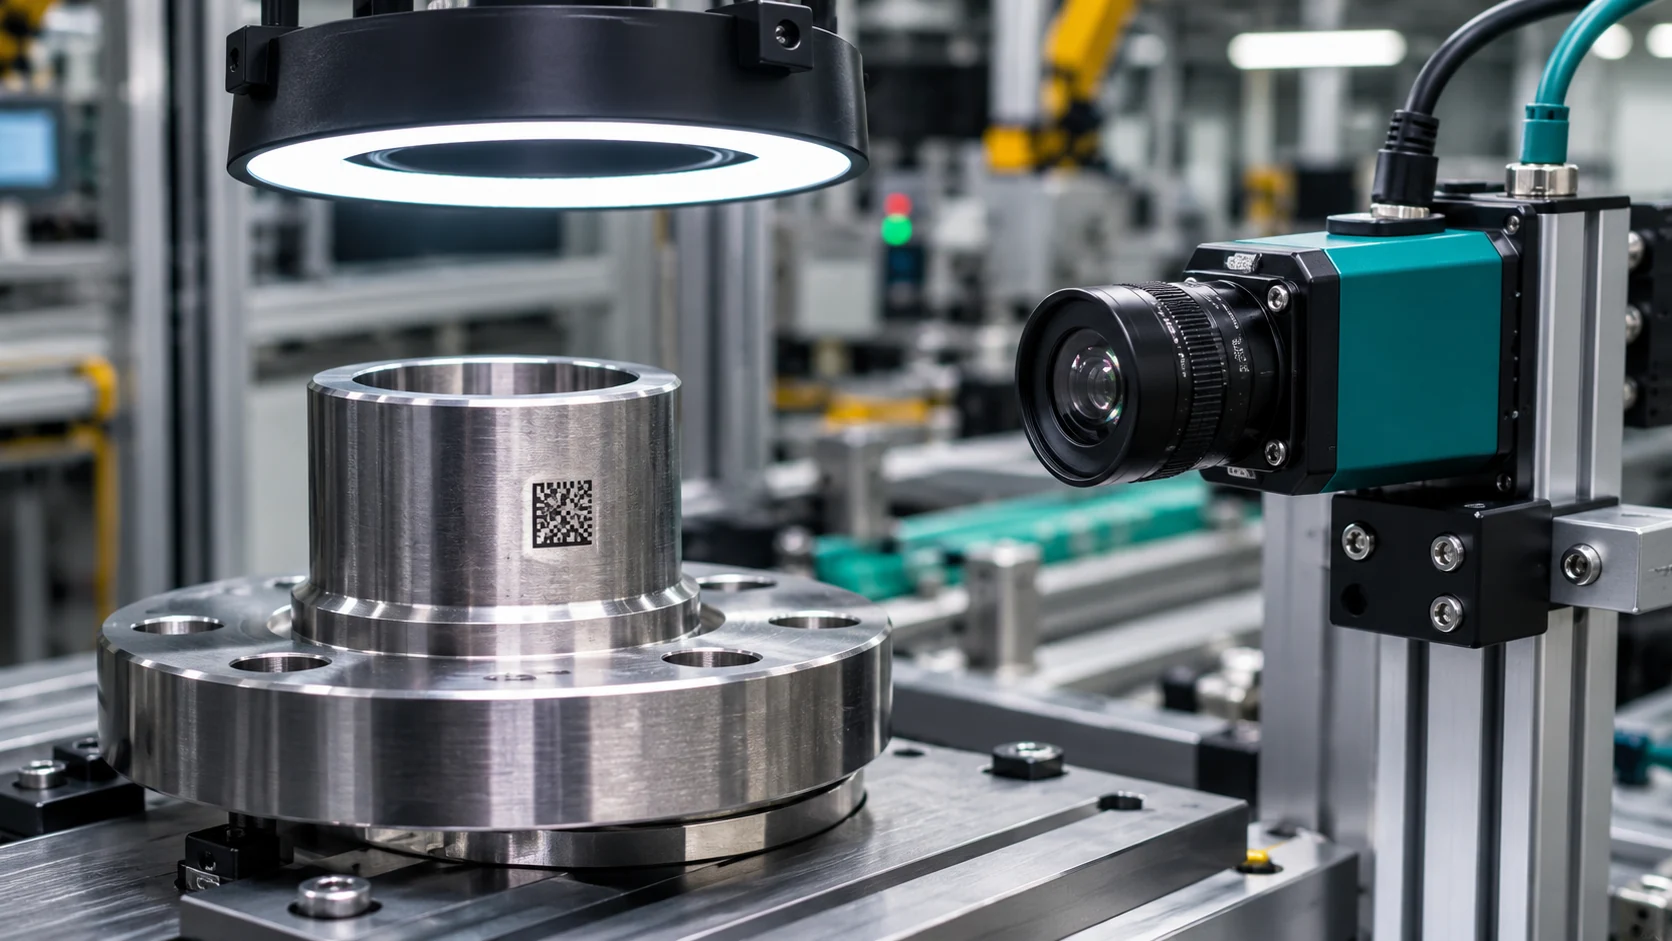
Üretim ve montaj hatlarında izlenebilirlik, bir ürünün veya bileşenin hangi iş adımlarından geçtiğini, hangi iş emrine bağlı olduğunu ve kritik kontrollerin nasıl sonuçlandığını kayıt altına almayı sağlar. Bu amaçla karekod, DataMatrix, barkod veya RFID yöntemlerinden biri ya da birkaçı kullanılabilir. Teknoloji seçiminin merkezinde üretim süreci bulunmalıdır. Seri üretim hattının otomatik okuma ihtiyacı ile operatör ağırlıklı montaj istasyonunun ihtiyaçları farklıdır. Doğru tasarlanmış sistem, çalışanların işini zorlaştırmadan tutarlı veri üretmelidir.
Ürünün kimliği üretimin neresinde başlar?
Kimlik bazen hammadde kabulünde, bazen ilk işlem istasyonunda, bazen de nihai montaj tamamlandığında oluşturulur. Başlangıç noktasının yanlış seçilmesi önceki işlemleri ürün geçmişiyle ilişkilendirmeyi güçleştirebilir. Seri numarası gereken bir üretimde her parçanın tekil kimliği bulunmalı; yalnız parti takibi yeterliyse lot bazlı ilişki kurulabilir. Hangi düzeyde izleme yapılacağı kalite ve müşteri beklentilerine göre belirlenmelidir.
Bileşenlerin nihai ürüne bağlandığı montajlarda ana ürün ile alt bileşenlerin ilişkisi ayrıca tutulmalıdır. Bir parça değiştirildiğinde eski ve yeni bileşenin geçmişi birbirine karıştırılmamalıdır. Bu kayıt özellikle servis ve geriye dönük inceleme gerektiren uygulamalarda değer taşır.
İş emri ve istasyon eşleştirmesi
Bir istasyonda kod okutulması, doğru iş emrini veya işlem talimatını ekrana getirebilir. Operatör bu sayede üretim adımına uygun bilgileri görebilir. Ancak sistem, okunan ürünün gerçekten o istasyonda işlem görmesi gerekip gerekmediğini de kontrol etmelidir. Önceki aşaması tamamlanmamış veya yanlış hatta yönlendirilmiş ürünler için uyarı mekanizması düşünülebilir.
İşlem kaydında tarih, istasyon, kullanıcı ve gerekiyorsa ekipman bilgisi bulunabilir. Yalnızca giriş ve çıkış zamanlarını bilmek bazı süreçlerde yeterli olurken, kritik üretimlerde uygulanan parametrelerin veya ölçüm sonuçlarının da saklanması gerekebilir. Bu ayrım sistemi gereksiz veriyle doldurmadan gerçek ihtiyaçları karşılamayı sağlar.
Kalite kontrolünü ürün geçmişine bağlamak
Kalite istasyonlarında yapılan ölçümler ve kontrol sonuçları ürünün kimliğiyle ilişkilendirildiğinde geriye dönük analiz kolaylaşır. Bir hata tespit edildiğinde hangi üretim partilerinin, hatların veya istasyonların etkilendiği daha hızlı değerlendirilebilir. Bunun için kontrol sonucunun doğru ürünle bağlandığından emin olunmalıdır. Sadece barkod okutmak, ölçüm cihazından gelen verinin doğruluğunu garanti etmez.
Uygun durumlarda test ekipmanlarıyla veri bağlantısı kurulabilir; başka durumlarda operatör tarafından doğrulanan sonuç kaydı tutulur. Red, yeniden işleme ve kabul işlemlerinin her birinin ayrı iş kuralları olması gerekir. Aynı ürün üzerinde tekrarlanan testler önceki sonuçları görünmez hale getirmemelidir.
Konveyörler ve otomatik veri toplama
Yüksek hızlı hatlarda sabit kod okuyucular veya uygun RFID düzenekleri kullanılabilir. Burada temel zorluk, hareket halindeki ürünün doğru anda tanınmasıdır. Kodun konumu, yüzeyin parlaklığı, aydınlatma ve hattın hızı okuma düzenini etkiler. Etiket radyo frekanslıysa metal ekipmanlar ve komşu istasyonlardaki etiketlerin algılanması da değerlendirilmelidir.
Otomatik okumadan gelen verinin hangi ürünün hangi istasyonda bulunduğunu doğrulaması önemlidir. Sensörler ve üretim kontrol sistemleriyle olay eşleştirmesi gerekebilir. Fiziksel hat akışı ile dijital kayıt mantığı birbirinden kopuk tasarlanırsa yanlış ürünlere işlem atanması mümkündür.
Operatörlü montajda kullanım kolaylığı
Montaj istasyonunda çalışan kişi işlemi tamamlamak için çok sayıda ekrana geçmek zorunda kalmamalıdır. Okutma cihazı, ekran ve doğrulama adımları ergonomik yerleştirilmelidir. Özellikle eldiven kullanılan, yağlı veya titreşimli ortamlarda cihazın fiziksel uygunluğu değerlendirilmelidir. Kullanımı zor bir sistem veri girişinin ertelenmesine ve kayıt kalitesinin düşmesine yol açabilir.
Sık yapılan işlemler için net geri bildirim verilmeli, yanlış okutma durumunda düzeltme yolu açık olmalıdır. Ürün tipi değiştiğinde sistemin yeni iş emrini doğru çağırması gerekir. Operatör eğitimi, vardiya değişimleri ve bakım süreci teknik kurulum kadar önemlidir.
Malzeme ve alt parça hareketleri
Üretim hattına giren malzemenin hangi tedarik partisine ait olduğu, hangi üründe kullanıldığı ve hangi istasyonda işlendiği bazı sektörlerde kritik olabilir. Bu ilişki, uygunsuzluk yaşandığında etkilenen nihai ürün grubunu belirlemeye yardımcı olur. Ancak her bağlantı noktasını kaydetmek gerekmeyebilir; işletmenin kalite ve maliyet hedefleri doğrultusunda gerekli izleme düzeyi seçilmelidir.
Alt parçaların tekil seri numaraları varsa okutma akışı buna göre kurulmalıdır. Parti bazında takip yeterliyse operatörün her parçayı tek tek okutması gereksiz yük oluşturabilir. Veri toplama yoğunluğu ile sağlanan izlenebilirlik faydası arasında dengeli bir tasarım yapılmalıdır.
ERP ve üretim yazılımlarına bağlantı
İzlenebilirlik verisi çoğunlukla üretim yönetimi, kalite veya ERP kayıtlarıyla eşleştirilir. İş emirleri, ürün ağaçları ve iş istasyonu tanımları farklı sistemlerde bulunuyorsa entegrasyon kuralları belirlenmelidir. Aynı işlemin iki defa üretim tamamlandı olarak görünmesi stok ve planlama kayıtlarını bozabilir. Tekrar ve hata yönetimi bu nedenle önemlidir.
Ağ kesintilerinde bazı istasyonların çalışmaya devam etmesi gerekebilir. Ancak kritik onaylar için merkezden doğrulama zorunlu olabilir. İşletme sürekliliğini koruyan ama kayıt tutarlılığını riske atmayan yöntem, proses risklerine göre seçilmelidir.
Uygulama kapsamını doğru belirlemek
İlk aşamada tek bir üretim hattı veya kritik istasyon grubu seçilerek pilot yapılabilir. Gerçek ürünler, farklı vardiyalar ve hata senaryolarıyla deneme yapmak operatör tepkisini ve veri akışının doğruluğunu görmeyi sağlar. Pilot sonrasında gereksiz okutmalar azaltılabilir, uyarı ekranları sadeleştirilebilir ve cihaz yerleşimi değiştirilebilir.
Üretim izlenebilirliği için görüşme yaparken ürün ailesi, istasyon sayısı, iş emri akışı, kullanılan yazılımlar ve kalite kayıtlarının niteliği paylaşılmalıdır. BOER ile yapılacak değerlendirme, doğru kimliklendirme yöntemini ve verinin hangi noktalarda tutulacağını belirlemek için kullanılabilir. Hedef yalnızca dijital kayıt üretmek değil, üretim sürecinde gerektiğinde güvenilir geçmiş bilgisine ulaşabilmektir.
Sürekli iyileştirme
Canlı kullanımdan sonra kayıtların kalitesi düzenli değerlendirilmelidir. Okunamayan kodlar, gereksiz tekrar okutmalar ve operatörün sık kullandığı manuel düzeltmeler süreçte iyileştirilebilecek noktaları gösterir. Ürün modeli veya istasyon düzeni değiştikçe kimliklendirme kurallarının yeniden gözden geçirilmesi gerekir. Böylece izlenebilirlik altyapısı üretim hattının gelişimine uyum sağlayabilir.